


Demystifikace rotačního vstřikování: Jak proces transformuje plasty


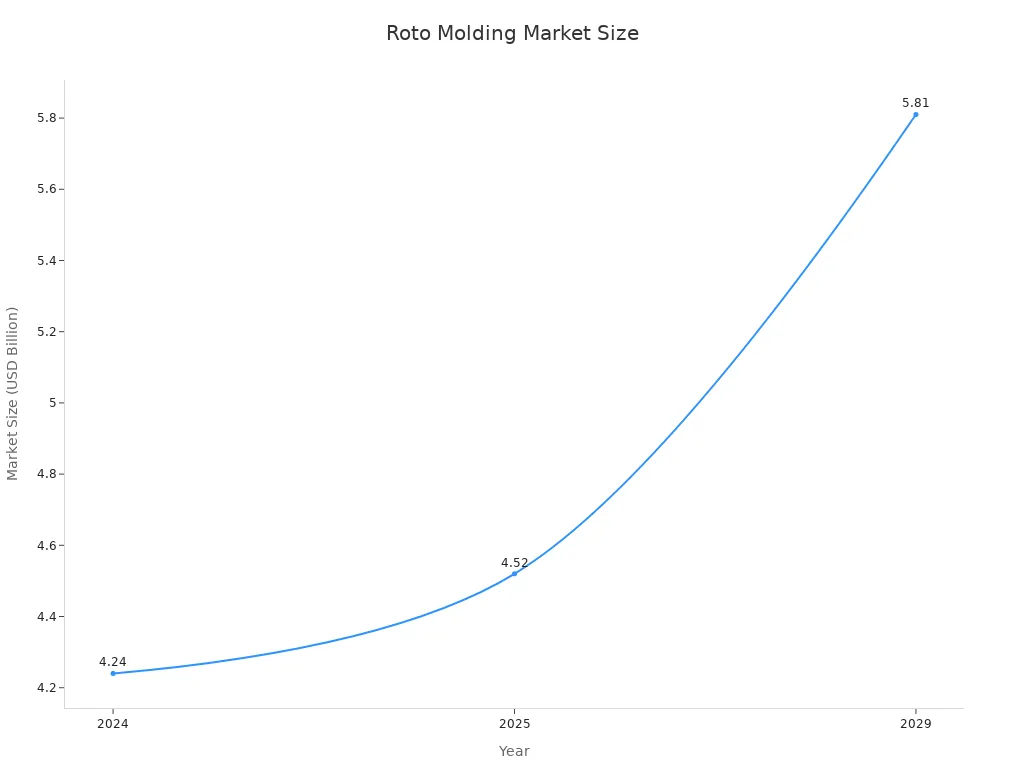
Lití Vytváří duté, bezešvé plastové výrobky. Využívá teplo a biaxiální rotaci k rovnoměrnému rozložení roztaveného plastu. Tento proces vytváří jednotnou tloušťku stěny bez vnějšího tlaku. Trh s rotačním tvářením vykazuje významný růst. Odborníci předpovídají, že trh poroste složenou roční mírou růstu (CAGR) 5,9 % od roku 2023 do roku 2031. Velikost trhu se také zvětšuje:
Klíčové poznatky
- Rotační lisování vyrábí pevné, duté plastové výrobky. K výrobě bezešvých předmětů se využívá teplo a rotační forma.
- Tato metoda nabízí nízké náklady na formu a umožňuje mnoho designů produktůJe vhodný pro výrobu odolných předmětů, jako jsou nádrže a kontejnery.
- Ten/Ta/To proces trvá déle než jiné metody. Také spotřebovává hodně energie a vyžaduje specifické plastové materiály.
Proces rotačního lisování: Podrobný návod
Naplnění formy plastovým práškem
Jezero Proces formování začínápříprava formyPracovníci pečlivě vyčistí formu, aby se ujistili, že žádné kontaminanty neovlivní konečný výrobek. Poté do jedné poloviny formy naplní určité množství plastového materiálu, obvykle ve formě prášku. Typ a množství plastu závisí na velikosti výrobku a požadovaných vlastnostech. Obsluha přesně odměří prášek, aby dosáhla správné tloušťky stěny. Po naplnění formu bezpečně uzavřou.
Ohřev a biaxiální rotace při rotačním vstřikování
Poté se uzavřená forma přesune do velké pece. Pec se předehřeje na teploty mezi 500 °F a 700 °FKonkrétní teplota v tomto rozsahu závisí na typu použitého polymeru. Například polyethylen vyžaduje jinou teplotu než nylon. Jak se forma zahřívá, začíná se otáčet současně kolem dvou kolmých os. Tato biaxiální rotace zajišťuje, že se plastový prášek valí a rovnoměrně pokrývá vnitřní povrchy formy. Nízké rychlosti otáčení, obvykle v rozmezí od 4 až 20 ot./min, umožňují plastu roztavit se a hladce přilnout ke stěnám formy. Tento nepřetržitý pohyb zabraňuje hromadění plastu v jedné oblasti a vytváří rovnoměrnou tloušťku stěn v celém výrobku.
Chlazení formy a součásti
Poté, co se plast zcela roztaví a pokryje formu, se forma přesune z pece do chladicí stanice. Zde forma pokračuje ve své biaxiální rotaci, zatímco chladne. Chlazení může probíhat různými metodami, včetně vzduchu, vodní sprchy nebo kombinace obou. Pro kvalitnější a rovnoměrnější chlazení Výrobci často doporučují tepelné kolíky.
- Tepelné piny jsou malé tepelné výměníky s tepelnými trubicemi.
- Používají jednoduchou technologii k zajištění chlazení v oblastech, které byly dříve vodním chlazením nepřístupné.
- Termo kolíky umožňují rovnoměrnější rozložení, což vede k produktu vyšší kvality. Toto řízené chlazení ztuhne plast do požadovaného tvaru.
Vyjmutí hotového výrobku z formy
Jakmile díl vychladne a ztuhne, pracovníci otevřou formu a vyjmou hotový plastový výrobek. Tento krok vyžaduje opatrnost, zejména u složitých konstrukcí. Pro zajištění snadného vyjmutí dílu z formy je nezbytné zahrnout úhly úkosuTo je obzvláště důležité pro lité formy, kde by bez něj bylo obtížné nebo nemožné model vyjmout z písku. Obecně je vždy vhodné zahrnout velké úhly úkosu, kdykoli to konstrukce dílu dovolí. Při vyjímání z formy pomáhá několik konstrukčních aspektů:
- Úhly úkosuDo svislých stěn zakomponujte mírné zúžení. To usnadní vyjmutí a chrání jak díl, tak formu. To je zásadní v místech, kde se materiál smršťuje proti formě, čímž se zabrání jeho přilepení a deformaci. Mezi klíčové pokyny patří použití úkosu kolmého k dělicí linii, použití většího úkosu pro hlubší dutiny nebo texturované povrchy a zajištění konzistence napříč podobnými prvky.
- Zaoblené rohy: Přidejte velkorysé poloměry do vnitřních i vnějších rohů. Ostré rohy mohou vést k tenké stěny, pórovitost nebo díry na vnitřních rozích. Mohou také způsobit silné stěny nebo přemostění na vnějších rozích. Zaoblení umožňuje rovnoměrné rozložení pryskyřice, čímž vznikají pevnější díly, snižuje se koncentrace napětí a zlepšuje se vzhled. Doporučené minimální úhly rohů se liší v závislosti na pryskyřici: Polyethylen a PVC: 30°, Nylon: 20°, Polykarbonát: 45°.
- Dělicí čáryNavrhněte výrobek s ohledem na to, jak se forma bude otevírat a zavírat. Dvoudílné formy jsou obecně levnější a vyžadují méně údržby. Vyhněte se umisťování dělicích čar na ostré rohy nebo hrany nože; vždy přidejte poloměr. Vyhněte se také svislým dělicím čarám. U vícedílných forem je navrhněte tak, aby k vedení otevírání a zavírání používaly posuvné nebo kloubové systémy. Tím se sníží poškození dělicí linie a usnadní se obsluze.
- SráženíRůzné pryskyřice mají různou míru smrštění (např. 0,007, 0,025, 0,030, 0,035 palce/palec). Lité hliníkové formy se také smršťují (0,011 palce/palec). Smršťování může ovlivnit proces lisování, omezené oblasti a typ separačního materiálu nebo povlaku. Při vytváření kruhového tvaru se doporučuje dělit po obvodu, nikoli napříč. Dělicí čára napříč kruhem může omezit smrštění materiálu a způsobit prodloužení dílu.
Výhody a aplikace rotačního lisování

Unikátní výhody rotačního tvarování
Rotační lisování nabízí mnoho zřetelné výhody oproti jiným metodám výroby plastů. Tento proces vyniká pro nižší objemy výroby. Například je často lepší pro výrobu méně než 3 000 kusů produktů ročněPoskytuje velkou designovou svobodu. Výrobci mohou vytvářet složité tvary a složité prvky. To často není možné s jinými metodami, jako je vyfukování.
Náklady na nástroje pro rotační lisování jsou také mnohem nižší. Formy mohou být desetina nákladů na ty, které se používají při vyfukování plastůDíky tomu je vhodný pro malé výrobní série nebo pro případy častých změn návrhů. Výrobky vyrobené rotačním lisováním jsou velmi odolné a pevné. Mají bezešvou konstrukci. Tím se odstraňují slabá místa a výrobek je pevnější.
Tento proces nabízí velkou flexibilitu. Lze s ním vyrábět díly jakéhokoli tvaru a velikosti. Může také zahrnovat různé prvky pro zlepšení fungování výrobku. Rotační tváření vytváří vysoce kvalitní výrobky. Spotřebovává také méně materiálu, což znamená méně odpadu. Výrobky jsou robustní, odolné a stabilní. Dobře fungují i v extrémních teplotách. Mají vyšší pevnost než výrobky vyrobené vyfukováním nebo vstřikováním. Zřídka vykazují strukturální vady.
Počáteční náklady na instalaci jsou nižší. Proces nevyžaduje drahé formy ani jiné vybavení. To vede k nižším nákladům na kus. Rotační lisování nepoužívá extrémně vysoké tlaky ani teplotyTo zjednodušuje výrobu forem a snižuje náklady. Výrobky vyrobené rotačním tvářením vyžadují méně údržby. Dobře odolávají povětrnostním vlivům. To znamená nižší náklady na opravy a delší životnost výrobku. Jsou také odolnější vůči nárazům a mají hladší povrchy.
Rotační lisování je velmi vhodné pro složité návrhy. Tyto návrhy mohou pro zvýšení pevnosti vyžadovat vložky, grafiku nebo nosníky. Může vytvořit silnější stěny než výrobky vyrobené vyfukováním. Tento proces je vhodný pro detailní projekty. Mezi příklady patří vnitřní i venkovní nábytek, plachetnice, nádrže a sloupky. Vytváří pevnější a odolnější výrobky se silnějšími stěnami. Funguje pro všechny velikosti, od malých litrových nádob až po velké 7metrové plachetnice.
Ideální materiály pro rotační formování
Polyethylen (PE) je nejběžnějším materiálem používaným při rotačním tváření. To představuje 84 % trhuVýrobci používají různé typy polyethylenu pro různé potřeby. Lineární nízkohustotní polyethylen (LLDPE) je velmi běžný. Hodí se pro mnoho aplikací. Vysokohustotní polyethylen (HDPE) poskytuje vyšší tuhost, povrchovou tvrdost a houževnatost. Nabízí také zvýšenou chemickou odolnost. Zesítěný polyethylen (XLPE) se během lisování stává mnohem pevnějším. Má lepší rázovou odolnost, tažnost a zlepšenou odolnost proti prasklinám způsobeným vlivy prostředí.
Pro rotační tváření se hodí i další materiály. Patří mezi ně polypropylen, nylon, polyvinylchlorid, polyestery a polykarbonát. Dohromady tyto materiály tvoří přibližně 15 % trhu.
| Polymer | Podíl na trhu |
|---|---|
| Polyethylen | 84 % |
| Polykarbonát | |
| Nylon | |
| Polyvinylchlorid | |
| Polyestery | |
| Polypropylen | 15 % (kombinováno) |
Polyethylen je díky svým mnoha vlastnostem ideální pro rotační lisování. Je všestranný, odolný a cenově dostupný. LLDPE nabízí vynikající odolnost proti nárazu a flexibilitu. MDPE poskytuje dobrou rovnováhu mezi tuhostí a houževnatostíHDPE poskytuje vysokou tuhost, pevnost a chemickou odolnost. LDPE je lehký a flexibilníXLPE dodává houževnatost, odolnost proti roztržení a tepelnou toleranci.
Polyethylen odolává většině chemikálií, včetně kyselin a zásadJe také odolný vůči UV záření, takže je vhodný pro venkovní použití. Výrobci ho mohou snadno tvarovat do složitých tvarů. Má dobré tekuté vlastnosti. To umožňuje roztavené pryskyřici stékat bez tlaku. Vytváří díly bez bublin. Má také široké okno zpracování. Nabízí vynikající rázová houževnatost za nízkých teplot a dobré nosné vlastnosti. UV typy poskytují dobrou stabilitu pro venkovní aplikace. Je kompatibilní s přísadami a pigmenty pro zakázkové barvy a vlastnosti.
Běžné produkty vyrobené rotačním lisováním
Rotační lisování vytváří široký sortiment produktův mnoha průmyslových odvětvích. Vyrábí různé kontejnery. Patří mezi ně chladicí boxy, sudy, barely, přepravní kontejnery a velkoobjemové... Plast Ckontejnery.
Tento proces je vynikající pro výrobu nádrží. Výrobci vyrábějí nádrže na vodu, chemikálie, odpadní vody, paliva, septiky a úpravny vody. Některé z těchto nádrží pojmou až 50 000 litrů.
V průmyslovém prostředí se rotačním lisováním vyrábějí recyklační jednotky, skříně dmychadel a systémy filtrace vody. Vytváří se také velké plastové nádoby, skladovací nádrže, nadrozměrné kontejnery na odpad a duté popelnice pro logistiku. Běžné jsou také ochranné pouzdra a zakázková průmyslová pouzdra.
Pro přepravu se rotačním lisováním vyrábějí nádrže na naftu, palubní desky traktorů, podběhy kol a přístrojové panely. Vyrábí se zde také potrubí, vozíky do supermarketů a pomůcky pro mobilitu. plastové kuželya dopravní značky. Dopravní bariéry jsou další běžnou aplikací.
Manipulace s materiálem těží z rotačního lisování. Vyrábí se z něj bedny, palety, chladicí boxy, přepravní kontejnery, popelnice, vozíky na užitkové zboží a obalové materiály. Tímto způsobem se vyrábějí i velkoobjemové kontejnery a sudy na nebezpečné materiály.
V lékařství se používají rotačně lisované výrobky. Patří mezi ně nosítka, pouzdra na lékařské vzorky, kyslíkové masky na obličej a kufry pro záchranáře. Běžné jsou také sterilní kontejnery, pouzdra na diagnostické vybavení a přepravní kufry.
V zemědělství se rotačním lisováním vyrábějí nádrže na vodu a chemikálie, krmítka pro hospodářská zvířata a nádoby na pesticidy. Vyrábí se také robustní zemědělské nářadí a účinné nádrže pro přepravu zemědělských kapalin.
Ve stavebnictví se používají rotační lisované předměty, jako například umyvadla, vany, tepelněizolační bloky, vložky šachet a septiky. Chemický průmysl používá bezešvé nádoby pro chemické produkty. Ty zajišťují bezpečnost a zabraňují únikům. Vodovodní a kanalizační systémy používají odolné nádrže na vodu.
Tento proces je všestranný. Vytváří mnoho nezbytných produktů pro každodenní život i průmysl.
Omezení a aspekty rotačního vstřikování
Pochopení omezení doby cyklu
Rotační lisování má určitá omezení. Jedním z významných faktorů je doba cyklu. Průměrný cyklus trvá mezi 20 minut a 90 minutCelý výrobní cyklus může trvat od 20 minut až několik hodinTato doba trvání závisí na velikost a tloušťka díluNapříklad tlustý, velký produkt vyžaduje více času. Tento proces má obvykle delší doby cyklu ve srovnání s jinými metodamiVyfukování často dokončuje součástku v méně než jedna minutaVstřikování plastů dokončuje díly v sekundy až minutyRotační lisování obvykle trvá 30 minut nebo déle pro jeden díl.
Problémy s výběrem materiálu
Výběr správného materiálu představuje další výzvu. Široce použitelné jsou pouze pryskyřice s dobrou tepelnou stabilitouPolyethylen je běžnou volbou. Materiály musí odolávat oxidaci při vystavení vysokým teplotám. Potřebují také dobrou tepelnou stabilitu, aby se zabránilo strukturálním změnám během opakovaného zahřívání. Roztavená pryskyřice musí snadno téct vlivem gravitace a biaxiální rotace. To zajišťuje rovnoměrnou tloušťku stěny. Použití recyklovaných plastů také vytváří potíže. Recyklované materiály často obsahují nečistoty. Tyto... nečistoty mohou poškodit zařízení nebo oslabit konečný produktOpakované cykly zahřívání degradují recyklované plasty. To snižuje jejich pevnost a odolnost proti nárazu.
Nákladové důsledky rotačního lisování
Zvážit je třeba také strukturu nákladů na rotační tváření. Zatímco náklady na nástroje jsou výrazně nižší než u vstřikování plastů, provozní náklady mohou být vysoké. Rotační lisování je energeticky náročný procesFáze ohřevu spotřebovává nejvíce energie. Ta se často spoléhá na plynové hořáky, což přispívá k emisím CO2 a nákladům na nestálá paliva. Neefektivní stroje zvyšují provozní náklady. Inovativní izolační systémy mohou pomoci snížit spotřebu plynuSpotřeba energie má přímý dopad na „cena za minutu'výroby.
Rotační lití znamená všestranný procesKonzistentně vyrábí odolné, duté plastové výrobky. Jeho unikátní beztlakový cyklus vytváří složité, bezešvé díly s rovnoměrnou tloušťkou stěny. Tato metoda je ideální pro aplikace vyžadující jak pevnost, tak značnou konstrukční flexibilitu.
Často kladené otázky
Jakým způsobem proces vytváří duté díly?
Proces využívá teplo a biaxiální rotaci. Plastový prášek se taví a pokrývá vnitřek rotující formy. Tím se vytvoří bezešvý, dutý produkt bez vnějšího tlaku.
Jaké jsou hlavní výhody této výrobní metody?
Tato metoda nabízí nízké náklady na nástroje a velkou konstrukční svobodu. Vytváří odolné, bezešvé výrobky s rovnoměrnou tloušťkou stěny. Díly jsou pevné a dobře odolávají nárazům.
Které materiály se pro tuto techniku nejlépe hodí?
Polyethylen je nejběžnějším materiálem. Používají se různé typy, jako například LLDPE, HDPE a XLPE. Mezi další materiály patří polypropylen, nylon a PVC.